

Процесс лазерной резки: как работает, преимущества и типичные ошибки
2026-10-28
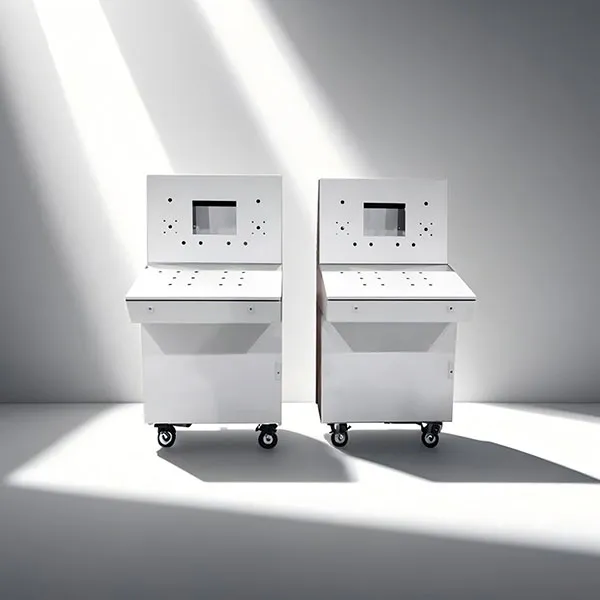
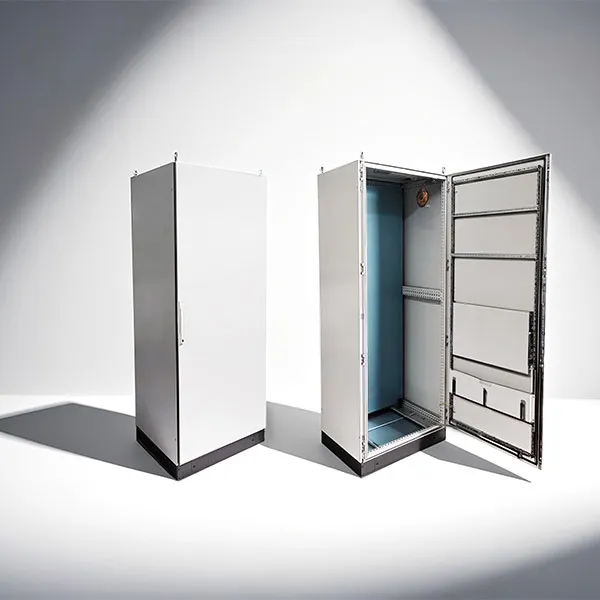
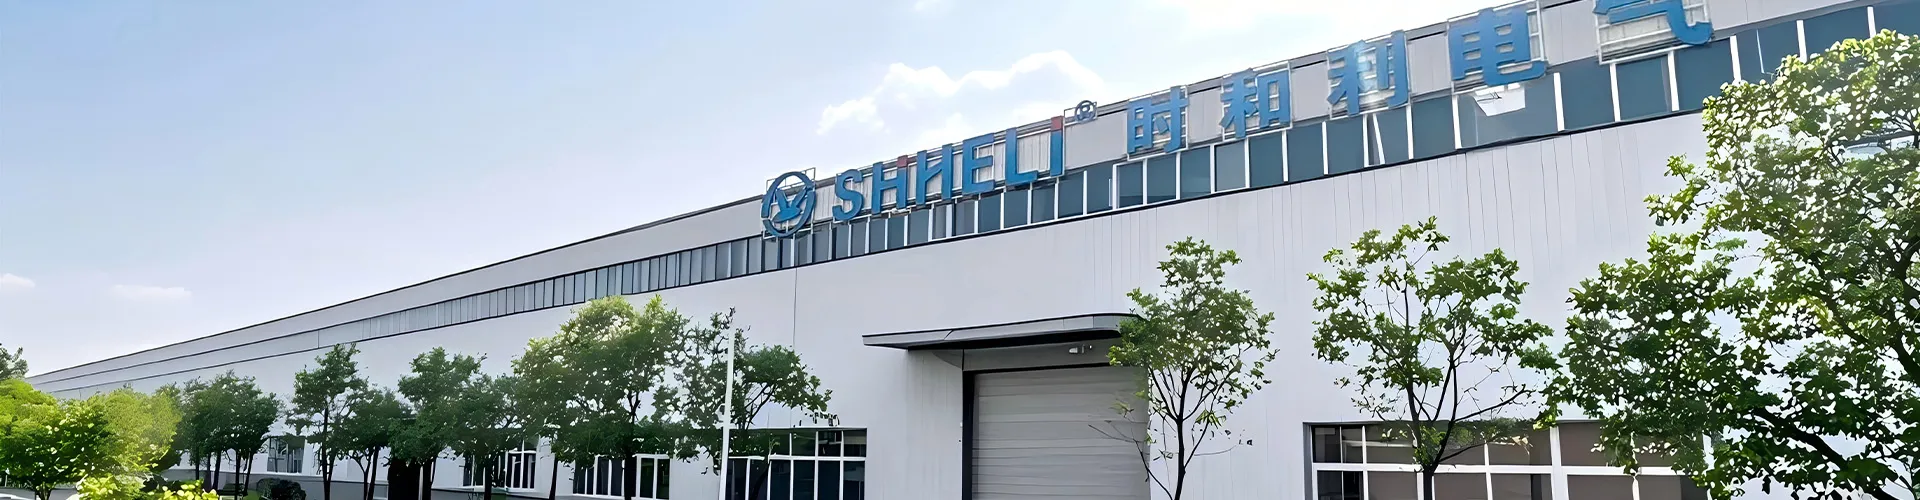
Процесс лазерной резки — не просто «нажал кнопку — получилось». Это точный физико-технологический цикл, где каждый этап влияет на геометрию, чистоту кромки и повторяемость детали. Мы запускаем лазерные станки ежедневно — на производственной базе ООО Ухань Шихэли Электротехника в районе Цзянся (Ухань) обрабатываются сотни корпусов для шкафов управления: от TS-шкафов до пультов AP и PS-серии. За 14 лет опыта в электротехнике и автоматизации мы видели, как правильно работает процесс лазерной резки, а как — приводит к браку, задержкам и дорогостоящей доработке.
Как устроен процесс лазерной резки на практике
На нашем участке установлены CO₂- и волоконные лазеры мощностью от 3 до 6 кВт. Но мощность — лишь один параметр. Ключевой элемент — это синхронизация трёх систем: оптической (фокусировка луча), газовой (ассистирующий газ — N₂, O₂ или сжатый воздух) и механической (точность перемещения стола с позиционированием до ±0,05 мм). Когда оператор загружает чертёж в CAM-систему, программа рассчитывает не только траекторию, но и скорость прохода по радиусам, паузы в углах, переключение давления газа при переходе от стали к алюминию. Например: при резке нержавеющей стали толщиной 2 мм мы используем азот под 12 бар и скорость 3,8 м/мин. При 4 мм — снижаем до 1,9 м/мин и повышаем давление до 16 бар. Игнорирование этих значений даёт наплавы, микротрещины или непроколы.
Пять преимуществ, которые клиенты замечают сразу
Три типичные ошибки, которые мы исправляем каждую неделю
Первая — некорректное размещение контуров на листе. Клиент присылает 27 одинаковых деталей в одном DWG-файле, но без указания ориентации. Станок режет их хаотично. Результат: перерасход материала на 18–22 % и увеличение времени на раскладку. Мы всегда проверяем расположение через встроенный Nesting-модуль и согласовываем с заказчиком.
Вторая — игнорирование толщины защитного слоя. На оцинкованных листах толщиной 1,5 мм часто остаётся плёнка. Если её не удалить перед резкой — возникает дым, осаждается сажа на оптике, падает мощность луча. Мы делаем обязательную предварительную очистку и контролируем температуру линз в реальном времени.
Третья — непроверенные технические требования к кромке. Заказчик пишет «резать по ГОСТ», но не указывает, нужна ли термообработка кромки для EB-серии (где важна коррозионная стойкость). Без этого — риск сколов при последующей гибке. Мы всегда уточняем: требуется ли матовая, полированная или закруглённая кромка — и почему.
Почему процесс лазерной резки — основа надёжности шкафа
Корпус — не оболочка. Он — несущая система, экранирующая среду, отводящая тепло, выдерживающая вибрации и защищающая от пыли (до IP65) и взрыва. Любое отклонение в геометрии реза нарушает прилегание дверей, герметичность уплотнителей, точность крепления DIN-реек. Именно поэтому на нашем производстве действует трёхуровневый контроль: входной (проверка толщины и марки стали), промежуточный (замер размеров после резки и перед гибкой), финальный (оптическая проверка кромок и координатно-измерительная машина CMM). Это позволяет гарантировать, что ES-шкаф или серия AE будут работать без сбоев 15+ лет — даже в условиях химического завода или системы хранения энергии.
Процесс лазерной резки — это не этап. Это фундамент. От него зависит, насколько точно ляжет плата в TS-шкаф, как будет отводиться тепло из аккумуляторного модуля, и будет ли пульт AP сохранять читаемость при 95 % влажности. Мы не просто режем металл. Мы формируем условия для надёжности всей системы управления. Подробнее о технологических возможностях и примерах решений — на сайте компании.